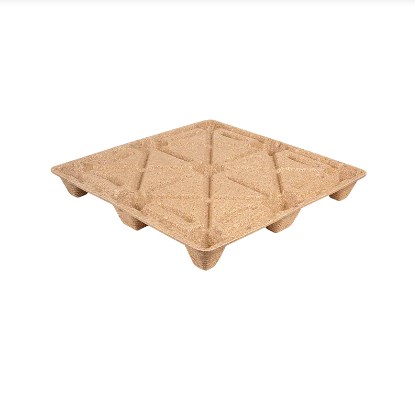
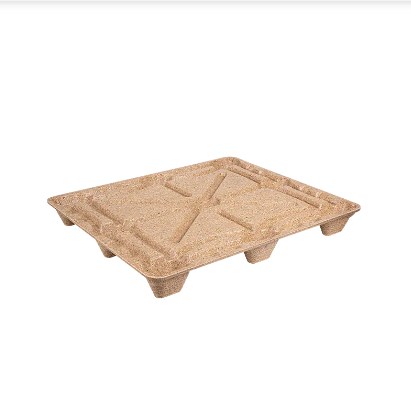
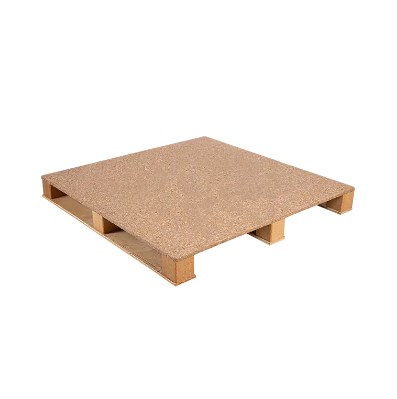
Oblikovane drvene palete, također poznate kao palete od prešanog drva, palete od prešanog drva ili palete od komprimovanog drva , proizvode se kombiniranjem pripremljenih čestica ili vlakana drva s vezivom i oblikovanjem smjese unutar zagrijanog kalupa pod pritiskom.
Za razliku od uobičajenih drvenih paleta prikovanih čavlima, platforma za palete, potporna rebra, noge i geometrija ulaza vilice mogu se oblikovati kao jedna integrirana struktura. Ovaj proizvodni pristup omogućuje smanjenje labavih komponenti, kontrolu geometrije palete, stvaranje stabilnih dizajna i korištenje piljevine, strugotina, recikliranih drvenih vlakana i drugih prikladnih ostataka od prerade drva.
Za kupce i proizvođače paleta, međutim, uspješno oblikovanje paleta od lijevanog drva ovisi o mnogo više od jednostavnog povećanja pritiska preše. Vlažnost sirovine, raspodjela čestica, kemija veziva, temperatura kalupa, težina punjenja, geometrija kalupa, vrijeme stvrdnjavanja i hlađenje međusobno su povezani.
Ovaj vodič objašnjava glavna inženjerska razmatranja uključena u projektiranje i proizvodnju lijevanih drvenih paleta za logističke i izvozne primjene.

1. Proces proizvodnje lijevanih drvenih paleta i kritični parametri oblikovanja
Tipična linija oblikovanih paleta slijedi kontrolirani slijed:
Priprema sirovina → Drobljenje i prosijavanje → Sušenje i kondicioniranje vlage → Miješanje ljepila → Vaganje punjenja → Punjenje kalupa → Vruće prešanje → Stvrdnjavanje → Vađenje iz kalupa → Hlađenje → Pregled
Priprema sirovina
Drvna sječka, piljevina, strugotine i reciklirano drvo obično se moraju preraditi u razumno konzistentnu raspodjelu čestica prije oblikovanja.
Pretjerano veliki komadi mogu spriječiti ravnomjerno ispunjavanje šupljina, dok preveliki udio sitnih čestica može povećati potražnju za vezivom i smanjiti propusnost tijekom vrućeg prešanja.
Posebno je važna kontrola vlage. Objavljeni procesi lijevanog drva obično koriste materijal ispod približno 10% vlage, iako neki vezivni sustavi i proizvodni putovi rade na različitim razinama. Optimalna vrijednost bi se stoga trebala utvrditi kroz probe, a ne kopirati s druge proizvodne linije.
Tipični razvojni Windowsi
Sljedeće vrijednosti treba tretirati kao polazišta za razvoj procesa, a ne univerzalne specifikacije .
| Stanje sirovine | Početni raspon vlage | Temperatura kalupa | Efektivni pritisak oblikovanja | Tipični razvojni ciklus |
| Fina piljevina / drvena vlakna | 5–10% | 150-200°C | 2–5 MPa | 2–6 min |
| Miješani reciklirani čestice drva | 6–10% | 160-210°C | 2,5–5 MPa | 3–8 min |
| Grublje ljuskice / niti | Ovisno o vezivu | 150-220°C | 2–5 MPa | 3–10 min |
Povijesni procesi kalupljenog drva pokazuju temperature kalupljenja oko 150-220°C , tlakovi od približno 20–80 kg/cm² , a vrijeme oblikovanja u rasponu od sekundi do nekoliko minuta. Drugi sustavi lijevanog drva koriste se grubo 300–700 psi s ciklusima prešanja od približno 2–10 minuta , ovisno o debljini, gustoći, vlazi i kemijskom sastavu veziva.
Važna stvar je da drvne vrste same po sebi ne bi trebale određivati postavke tiska . Veličina čestica, nasipna gustoća, vezivo, debljina palete, dubina rebra, dizajn kalupa i raspodjela punjenja često su jednako važni.
Preporučeno praćenje proizvodnje
Za novu liniju, korisne QC kontrolne točke uključuju:
- Vlažnost sirovine: svaku dolaznu seriju i najmanje svaki sat tijekom proizvodnje
- Doziranje veziva: svaku seriju formulacije
- Težina punjenja: prve komade i periodične provjere tijekom svake smjene
- Temperatura kalupa: kontinuirano sniman
- Pritisak i vrijeme zadržavanja: bilježi se za svaki ciklus u kojem je dostupno PLC bilježenje podataka
- Kritične dimenzije: prvi članak plus planirano uzorkovanje u procesu
- Težina palete: periodično SPC uzorkovanje radi utvrđivanja varijacije naboja
- Testovi destruktivnog opterećenja: prema odobrenom planu validacije proizvodnje
Optimizacija procesa trebala bi koristiti rezultate stvarnih dimenzija, gustoće, vlage i opterećenja kako bi se definirao prihvatljiv proizvodni prozor.
2. Dizajn kalupa i alata za stabilne oblikovane drvene palete
Kalup određuje puno više od izgleda palete. Ono kontrolira protok materijala, strukturna krutost, učinkovitost ugniježđenja, dostupnost vilice, lokalna gustoća i pouzdanost vađenja iz kalupa .
Važni elementi dizajna uključuju:
Kutovi nacrta
Okomite stijenke i duboke noge za palete zahtijevaju dovoljan propuh za čisto oslobađanje iz kalupa. Idejni projekt može započeti otprilike 1-3 stupnja , s dodatnim gazom u obzir za dublje ugniježđene elemente ili površine podložne lijepljenju.
Rebra i ojačanje
Umjesto jednostavnog podebljivanja cijele palete, ojačanje treba koncentrirati oko:
- zone za ulazak rašljama;
- noge za palete;
- prijelazi palube;
- područja s visokim momentom savijanja;
- putevi prijenosa opterećenja između palube i nosača.
Glatki prijelazi i velikodušni unutarnji radijusi pomažu smanjiti koncentracije naprezanja i poboljšati protok materijala.
Geometrija gniježđenja
Za stabilne palete, inženjeri bi trebali provjeriti:
upper deck clearance leg taper dubina ugniježđenja separation clearance visina složene palete
Paletu koja se pretijesno ugnijezdi može biti teško odvojiti nakon skladištenja, dok prekomjerni razmak gubi volumen transporta.
Ventilacija i protok materijala
Duboke šupljine mogu zadržati paru ili spriječiti materijal da dopre do uglova. Odzračivanje kalupa, distribucija hrane i postavljanje lokalnog punjenja stoga bi se trebali ocijeniti prije finaliziranja proizvodnog alata.
Korisne inženjerske datoteke obično uključuju:
- KORAK
- IGES
- Parasolid
- DXF za 2D profile i inspekcijske nacrte
Prije proizvodnje punog proizvodnog kalupa, proizvođači mogu koristiti 3D ispisani geometrijski modeli, strojno obrađeni prototipovi umetci ili alati za razvoj aluminija za provjeru dimenzija palete, razmaka od vilice, ugniježđenja i pristajanja paketa.
Osnovni pregled dizajna kalupa trebao bi pitati:
- Može li se paleta osloboditi bez oštećenja rebara ili nogu?
- Može li naboj doprijeti do svake duboke šupljine?
- Jesu li kritična mjesta dovoljno debela bez nepotrebnog materijala?
- Mogu li se istrošena područja zamijeniti umetcima?
- Jesu li zone grijanja uravnotežene?
- Mogu li se lako očistiti otvori za ventilaciju i plijesni?
- Mogu li se kritične dimenzije mjeriti pomoću ponovljivih mjerača?
3. Drvne sirovine, ljepila i razmatranja usklađenosti s američkim propisima
Cijena sirovina jedna je od atrakcija proizvodnje lijevanih paleta jer se mogu koristiti odgovarajući procesi piljevina, strugotine, oporabljeni komadići drva i drugi čisti ostaci od obrade drva .
Međutim, reciklirana sirovina mora se kontrolirati.
Metalni komadići, plastika, boja, prekomjerna kora, zemlja ili kemijski kontaminirani otpad mogu ometati oblikovanje i mogu stvoriti probleme s usklađenošću ili kvalitetom.
Odabir veziva
Uobičajene obitelji veziva u inženjerskim primjenama drva uključuju fenolne sustave i veziva na bazi izocijanata kao što je MDI.
| Razmatranje veziva | Vezivo fenolnog tipa | MDI-tip veziva |
| Otpornost na vlagu | dobro | Vrlo dobro |
| Strukturno lijepljenje | dobro | visoko |
| Uvjeti liječenja | Ovisno o toplini | visokoly formulation dependent |
| Doprinos formaldehida | Mora se ocijeniti | Bez dodanog formaldehida iz samog izocijanata |
| Osjetljivost obrade | Umjereno | Zahtijeva pažljivu kontrolu vlage i rukovanja |
| trošak | Često natjecateljski | Često viši |
Ispravna formulacija trebala bi uravnotežiti mehaničku čvrstoću, otpornost na vlagu, vrijeme obrade, zahtjeve za emisijom, mogućnost recikliranja i cijenu.
TSCA Naslov VI i CARB
Uobičajena pogreška je tvrdnja da se svaka drvena paleta automatski regulira pod TSCA Naslov VI .
EPA posebno regulira kategorije proizvoda od kompozitnog drva uključujući šperploča od tvrdog drveta, vlaknatica srednje gustoće i iverica , zajedno s primjenjivim gotovim proizvodima koji sadrže te regulirane proizvode. Stoga bi proizvođač lijevanih paleta trebao utvrditi spada li njegova specifična materijalna konstrukcija u regulatorne definicije umjesto da automatski tvrdi da sve lijevane palete zahtijevaju TSCA naslov VI certifikat.
Za projekte u SAD-u, timovi za nabavu i usklađenost trebali bi pregledati:
- klasifikacija sirovina;
- kemija veziva;
- SDS dobavljača i tehnička dokumentacija;
- primjenjivi zahtjevi za formaldehid;
- dokumentacija o recikliranom sadržaju;
- Zahtjevi za FSC ili SFI izvore ako ih odredi kupac.
ISPM 15 i obrađeno drvo
ISPM 15 prvenstveno se bavi fitosanitarnim rizicima od materijal za pakiranje od sirovog drva koriste u međunarodnoj trgovini.
IPPC standard isključuje drvenu ambalažu proizvedenu od drva koje je obrađeno na način koji ga čini učinkovito slobodnim od rizika od štetočina, sa šperpločom koja je navedena kao tipičan primjer.
Ovaj princip obrađenog drva može biti važna prednost za ispravno proizvedene palete od prešanog drva. Međutim, izvoznici bi trebali potvrditi klasifikaciju određene palete i zahtjeve zemlje odredišta umjesto da se oslanjaju samo na marketinšku izjavu.
4. Obrezivanje, tolerancije dimenzija i ispitivanje učinkovitosti palete
Nakon vađenja iz kalupa i hlađenja, palete mogu zahtijevati obrezivanje rubova, uklanjanje bljeskalice, bušenje, identifikacijsko označavanje, brušenje ili druge završne radnje.
Za ponovnu proizvodnju, CNC obrezivanje može pružiti dosljedno:
- duljina i širina palete;
- otvori za vilice;
- kutna geometrija;
- značajke lociranja;
- prilagođeni izrezi.
Umjesto primjene nepotrebno uskih tolerancija strojne obrade na cijelu paletu, crtež bi trebao identificirati dimenzije kritične za funkcioniranje .
Na primjer, razvojni crtež može ciljati približno ±1–2 mm na odabranim kontroliranim dimenzijama i ±2–3 mm na većim ukupnim dimenzijama , ali stvarne tolerancije moraju biti potvrđene studijama sposobnosti kalupa i podacima o proizvodnji.
Provjera učinkovitosti palete
Važni testovi mogu uključivati:
- statička kompresija;
- savijanje palube;
- dinamičko rukovanje;
- rukovanje viličarom;
- otpornost na udarce ili padove;
- stabilnost slaganja;
- simulacija regala gdje je paleta namijenjena za korištenje regala;
- testovi kondicioniranja vlage.
Struja ISO 8611-1:2025 specificira metode za procjenu novih ravnih paleta, uključujući ispitivanje nominalnog opterećenja, ispitivanje maksimalnog radnog opterećenja i usporedbu trajnosti. ISO 8611-2:2025 bavi se zahtjevima izvedbe i odabirom testa.
Za aplikacije u SAD-u, ASTM D1185-98a (2025) pruža statičku kompresiju, savijanje i dinamičke metode ispitivanja za palete proizvedene od materijala uključujući puno drvo i drvene kompozite. ASTM također preporučuje testiranje na terenu za provjeru performansi u predviđenom distribucijskom okruženju.
Za kupce koji koriste zajedničku 48 × 40 u otisku američke palete , također treba provjeriti kompatibilnost s kupčevim viličarima, dizalicama za palete, transporterima, regalima, sustavima za rastezljivo omatanje i automatizacijom skladišta.
5. Skaliranje proizvodnje lijevanih paleta: trošak, propusnost i rješavanje problema
Uspješan prototip ne proizvodi automatski ekonomičnu proizvodnu liniju.
Prilikom skaliranja s pilot proizvodnje na više smjena, proizvođači bi trebali pratiti:
vrijeme ciklusa, vrijeme neprekidnog rada, dostupnost kalupa, vrijeme promjene, kapacitet sušenja, kapacitet miješanja ljepila, rad, stopa otpada i vrijeme hlađenja.
Jednostavan model jedinične cijene može se napisati kao:
Jedinični trošak = Drvna sirovina Vezivo Energija Rad Održavanje Otpad Kalup Amortizacija Amortizacija opreme
Za ulaganje u kalup:
Cijena kalupa po paleti = ukupno ulaganje u kalup ÷ očekivana proizvodnja tijekom cijelog vijeka trajanja
Proizvodni model stoga treba uključivati:
| trošak / Production Variable | Unos |
| Vrijeme ciklusa pritiska | min/ciklus |
| Šupljine po kalupu | kom |
| Radno vrijeme | sat/dan |
| OEE | % |
| radnim danima | dana/godina |
| Godišnja proizvodnja | paleta/godina |
| Potrošnja drva | kg/paleti |
| Potrošnja veziva | kg/paleti |
| Električna / toplinska energija | po paleti |
| Stopa otpada | % |
| Ulaganje u kalup | USD |
| Očekivani vijek trajanja kalupa | ciklusi |
To kupcima omogućuje usporedbu ekonomičnosti jedne preše s višestrukim kalupima, višestrukim prešama ili višim razinama automatizacije.
Uobičajeni defekti kalupljenja
| kvar | Mogući uzrok | Prva provjera | Korektivna radnja |
| Nepotpuna ispuna | Nedovoljno punjenje ili loša distribucija | Težina punjenja | Rebalansirajte plasman zaduženja |
| Površinske šupljine | Vlaga ili nedosljednost veziva | Vlaga i miješanje | Ispravno sušenje i miješanje |
| Iskrivljenost | Neravnomjerno zagrijavanje ili hlađenje | Mapa temperature kalupa | Uravnotežite grijanje i hlađenje |
| Slaba rebra | Loš protok materijala | Ispuna šupljine rebra | Izmijenite distribuciju ili geometriju kalupa |
| Delaminacija | Nepotpuno izlječenje | Ciklus i vezivo | Prilagodite uvjete stvrdnjavanja |
| Višak bljeskalice | Preopterećenje ili istrošenost kalupa | Površine za zatvaranje | Smanjite punjenje ili servisni kalup |
Podatke o trendu treba koristiti kad god je to moguće. Postupno povećanje težine palete, bljesak, temperaturne varijacije ili dimenzionalni pomak mogu otkriti problem procesa prije nego što dođe do velikih kvarova.
Razvoj prilagođene drvene palete s Ronsunom
Najučinkovitiji dizajn lijevane palete počinje stvarnom logističkom primjenom.
Kada razgovarate o novom projektu paleta s Ronsun Import & Export Co., Ltd. , korisne informacije uključuju:
- potrebna duljina, širina i visina palete;
- zahtjevi za statičko i dinamičko opterećenje;
- ulazak viljuškara i paletne dizalice;
- uvjeti skladištenja na podu, hrpi ili stalku;
- zahtjevi za gniježđenje;
- izvozna odredišta;
- godišnji obujam nabave;
- zahtjevi za okoliš ili reciklirani sadržaj;
- potrebna dokumentacija o ispitivanju ili sukladnosti.
Ronsun može raditi s kupcima na procjeni specifikacija paleta, oblikovanih struktura paleta, opcija materijala, zahtjeva za uzorke i potreba prilagođenog projekta.
Za nabavu ili tehničku procjenu prilagođenih drvenih paleta kontaktirajte Ronsun Import & Export Co., Ltd. kroz ronsun-ecopallet.com s vašim crtežom palete, ciljanim opterećenjem, primjenom i očekivanim opsegom kupnje.
FAQ
Koji se tlak, temperatura i vrijeme ciklusa obično koriste za lijevane drvene palete?
Objavljeni postupci oblikovanog drva pokrivaju široke raspone, ali približno 150-220°C, 2–5 MPa, and several minutes per cycle može se koristiti kao početna razvojna referenca. Konačni parametri moraju biti validirani za određenu sirovinu, vezivo, debljinu i kalup.
Kako treba dizajnirati stabilni kalup za drvene palete?
Kalup treba uzeti u obzir kut nacrta, sužene stope, razmak od gnijezda, rebra za pojačanje, geometriju ulaza vilice, protok materijala, ventilaciju, jednolikost zagrijavanja i vađenje iz kalupa.
Koje je ljepilo najbolje za primjenu u lijevanim paletama u SAD-u?
Ne postoji samo jedno najbolje vezivo. Sustavi koji se temelje na MDI-ju mogu pružiti snažno lijepljenje otporno na vlagu, dok su fenolni sustavi dobro uspostavljeni za trajno konstruirano drvo. Odabir treba uzeti u obzir izvedbu, uvjete procesa, emisije, cijenu i regulatornu primjenjivost.
Koji se standardi koriste za ispitivanje nosivosti oblikovanih paleta?
Uobičajene reference uključuju ISO 8611-1:2025, ISO 8611-2:2025 i ASTM D1185-98a(2025) . Odgovarajući slijed ispitivanja ovisi o predviđenom okruženju za rukovanje i skladištenje.
Kako se izračunava ROI za oblikovane palete?
Prvo procijenite godišnju proizvodnju, zatim izračunajte sirovinu, vezivo, rad, energiju, održavanje, otpad, amortizaciju opreme i amortizaciju kalupa po paleti. Usporedite dobivenu jediničnu cijenu s trenutnom nabavom paleta i logističkim troškovima.
Koji su najčešći nedostaci oblikovanih paleta?
Tipični problemi uključuju nepotpuno punjenje kaviteta, površinske šupljine, prekomjerno bljeskanje, slaba rebra, delaminaciju, lijepljenje i iskrivljenje. Rješavanje problema treba započeti težinom punjenja, vlagom, dozom veziva, temperaturom kalupa, poviješću tlaka i uvjetima hlađenja.