Ljepila mogu predstavljati samo dio materijala koji se koristi u drvenoj ambalaži, ali imaju ogroman utjecaj na emisije, otpornost na vlagu, strukturnu izvedbu i učinkovitost proizvodnje. Dok proizvođači ambalaže traže načine za korištenje više recikliranih drvenih vlakana uz odgovor na stroža ekološka očekivanja, kemija ljepila postaje sve važniji dio proizvodnog inženjerstva.
Promjena nije tako jednostavna kao zamjena konvencionalne smole "zelenom" alternativom. Urea-formaldehid, sustavi modificirani melaminom, fenolne smole, pMDI i veziva na biološkoj osnovi u nastajanju ponašaju se drugačije tijekom miješanja, vrućeg prešanja i servisiranja. Stoga je izazov za proizvođače smanjiti emisije bez žrtvovanja brzine proizvodnje, čvrstoće palete ili trajnosti u vlažnim logističkim okruženjima.
Promjena industrije: Odabir ljepila pomiče se s odluke o osnovnoj formulaciji na mjerljivi dio učinkovitosti pakiranja, kontrole emisija i izvora materijala.
Zašto ljepila postaju sve veći problem u drvenoj ambalaži
Drvene čestice i vlakna ne postaju konstruirani proizvod za pakiranje samo zato što su komprimirani. Vezivo prenosi stres između čestica, drži oblikovanu strukturu na okupu i pomaže odrediti kako gotov proizvod reagira na vlagu, udarce i opetovano rukovanje.
Desetljećima se drvna industrija uvelike oslanjala na utvrđene obitelji termoreaktivnih ljepila kao što su urea-formaldehid (UF), melamin-urea-formaldehid (MUF) i fenol-formaldehid (PF). Ovi sustavi ostaju važni jer nude zrele opskrbne lance, predvidljivu obradu i relativno brzo stvrdnjavanje. pMDI, sustav temeljen na izocijanatima, još je jedna široko korištena opcija gdje je potrebno snažno lijepljenje i otpornost na vlagu.
U isto vrijeme, napori za istraživanje i komercijalizaciju se šire oko veziva na bazi lignina, tanina, soje, škroba, furana i organskih kiselina. U pregledu ljepila za drvo na biološkoj osnovi iz 2026. navodi se da industrijska izvedivost ne ovisi samo o konačnoj čvrstoći spoja, već i o viskoznosti, sadržaju krutih tvari, vremenu prešanja, konzistenciji sirovina, otpornosti na vlagu i cijeni.
Zbog toga su termini kao što su niske emisije , bez dodanog formaldehida i na biološkoj osnovi ne treba tretirati kao međusobno zamjenjive. Formulacija može smanjiti emisiju formaldehida, a da nije na biološkoj osnovi, dok obnovljivo ljepilo još uvijek može zahtijevati sintetičke umreživače ili stvrdnjavanje na visokoj temperaturi.
Konvencionalni i novi ljepljivi sustavi imaju različite ustupke
Ne postoji jedinstvena kemija ljepila koja je idealna za svaku primjenu drvene ambalaže. Izbor smole ovisi o očekivanoj izloženosti vlazi, proizvodnoj opremi, ciklusu prešanja, stanju sirovine, zahtijevanoj mehaničkoj učinkovitosti i ciljnim troškovima.
| Sustav ljepila | Glavne prednosti | Ključna razmatranja |
| UF | Brzo stvrdnjavanje, uspostavljena tehnologija i konkurentna cijena | Emisija formaldehida i relativno ograničena otpornost na vlagu |
| MUF | Poboljšana otpornost na vodu u usporedbi s konvencionalnim UF | I dalje se dijelom temelji na kemiji formaldehida |
| PF | Visoka postojanost i dobra otpornost na vlagu | Veći zahtjevi za stvrdnjavanje i različite karakteristike obrade |
| pMDI | Snažno lijepljenje i visoka otpornost na vlagu bez kemije smole na bazi formaldehida | Rukovanje, profesionalna izloženost, otpuštanje plijesni i troškovi zahtijevaju kontrolu |
| Lignin / tanin | Obnovljive sirovine s kemijom prikladnom za mreže fenolnog tipa | Varijabilnost sirovine, viskoznost i optimizacija stvrdnjavanja ostaju izazovi |
| Soja / Proteini | Obnovljiv i potencijalno prikladan za sustave bez formaldehida | Mokra postojanost često zahtijeva modifikaciju ili umrežavanje |
| Na bazi škroba | Obilje obnovljivih sirovina | Hidrofilnost i otpornost na vlagu mogu ograničiti primjenu |
Trenutna istraživanja sugeriraju da su lignin i tanin među obnovljivim platformama koje najviše obećavaju za djelomičnu zamjenu u sustavima fenolnog tipa jer su njihove aromatske strukture kemijski kompatibilne s termoreaktivnim mrežama. Soja i škrob također su atraktivni, ali njihov prirodni afinitet prema vodi znači da je za zahtjevne primjene često potrebno poboljšano umrežavanje.
Za industrijsku ambalažu to znači da bi prijelaz mogao biti postupan. Hibridni sustavi koji smanjuju količinu sastojaka dobivenih iz fosila ili formaldehida, a zadržavaju dokazano stvrdnjavanje i učinak vlage mogu doseći industrijsku proizvodnju brže od potpuno bioloških formulacija.
Ljepila niske emisije mijenjaju proces vrućeg prešanja
Promjena kemijskog sastava ljepila može zahtijevati više od nove specifikacije sirovina. Može promijeniti cijeli proizvodni prozor proizvoda od lijevanog drva.
Punjenje smolom
Premalo ljepila može smanjiti unutarnje lijepljenje, dok višak smole povećava troškove i može utjecati na stvrdnjavanje.
Viskoznost
Ljepilo se mora dosljedno rasporediti kroz drvena vlakna bez stvaranja lokaliziranih područja bogatih ili siromašnih smolom.
Vlaga vlakana
Voda utječe na prodiranje ljepila, stvaranje pare, stvrdnjavanje i stabilnost dimenzija tijekom vrućeg prešanja.
Press Temperatura
Različite kemije zahtijevaju različite toplinske uvjete za formiranje stabilne polimerne mreže.
Pritisnite vrijeme
Smola koja ima dobre rezultate u laboratoriju može biti neekonomična ako industrijsko stvrdnjavanje traje znatno duže.
Vađenje iz kalupa
Kemijski sastav ljepila može utjecati na odvajanje kalupa, stanje površine i zastoj u proizvodnji.
Vrijeme prešanja posebno je važno u proizvodnji lijevanih paleta. Laboratorijska formulacija može postići izvrsna mehanička svojstva nakon produljenog stvrdnjavanja na visokoj temperaturi, ali taj rezultat ne znači nužno komercijalno održivu proizvodnu liniju. Nedavna istraživanja ljepila stoga sve više procjenjuju određeno vrijeme prešanja i uvjete obrade uz mjerenja čvrstoće.
Reciklirana drvena vlakna dodaju još jednu varijablu. Piljevina, drvene strugotine i drugi otpadni ostaci mogu se razlikovati po vlažnosti, vrsti, veličini čestica i stanju površine. Sustav ljepila mora tolerirati ovu varijabilnost ili proizvođač mora strože kontrolirati sirovinu prije oblikovanja.
Učinkovitost industrijskog ljepila Snaga veze Otpornost na vlagu Brzo stvrdnjavanje Stabilna obrada Prihvatljive emisije Konkurentna cijena
Snaga spajanja i otpornost na vlagu i dalje su na prvom mjestu
Niže emisije imaju malu komercijalnu vrijednost ako gotova ambalaža ne može preživjeti svoje logističko okruženje. Palete i druga transportna ambalaža mogu se susresti s vlažnim skladištima, temperaturnim ciklusima, kondenzacijom spremnika, privremenom vanjskom izloženošću i opetovanim rukovanjem viličarom.
Čvrstoća suhog spoja samo je jedan dio zahtjeva za performansama. Ljepila također utječu na unutarnju koheziju, ponašanje pri savijanju, otpornost na udarce, dimenzijsku stabilnost i sposobnost oblikovanih struktura da zadrže svoja svojstva nakon izlaganja vlazi.
Ovo je jedan od glavnih izazova za neke obnovljive sustave ljepila. Veziva na bazi proteina i škroba mogu pružiti korisne performanse suhog lijepljenja, ali njihova hidrofilna struktura može otežati trajnost na mokrom. Stoga se često koriste kemijske modifikacije, umrežavanje ili hibridne formulacije za smanjenje osjetljivosti na vlagu. Sustavi lignina i tanina mogu ponuditi jači hidrotermalni potencijal, iako je ponašanje pri stvrdnjavanju i konzistencija sirovine još uvijek potrebna optimizacija.
Za lijevane drvene palete kupci bi trebali procijeniti:
- Učinkovitost opterećenja gotove palete umjesto same kemije smole
- Dimenzijska stabilnost nakon kondicioniranja
- Vlažnost i izloženost vlazi koja se očekuje tijekom transporta
- Trajnost viličara i rukovanja
- Dosljednost između proizvodnih serija
- Zahtijevaju li promjene ljepila drugačije uvjete skladištenja ili uporabe
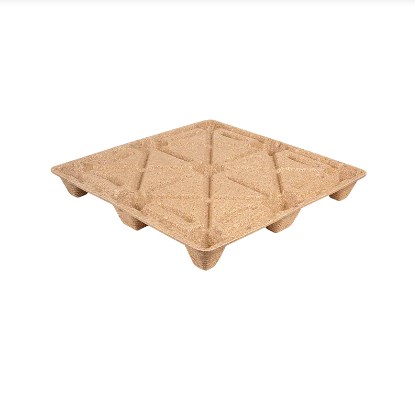
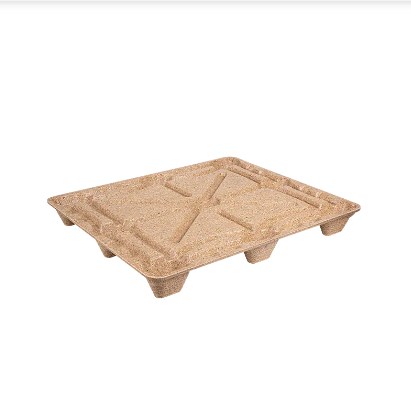
U konačnici, razvoj ljepila treba potvrditi kroz gotov proizvod za pakiranje. Smola koja se dobro ponaša u malom laboratorijskom uzorku može se ponašati drugačije kada se koristi u oblikovanoj paleti pune veličine s rebrima, nogama, različitim debljinama stijenki i koncentriranim područjima opterećenja.
Propisi o formaldehidu posvećuju sve veću pozornost kontroli emisije
Promjene u regulaciji također utječu na razvoj ljepila. U Europskoj uniji, REACH Aneks XVII unos 77 primjenjuje nova ograničenja otpuštanja formaldehida na relevantne artikle stavljene na tržište nakon 6. kolovoza 2026. Uredba utvrđuje ograničenje od 0,062 mg/m³ za namještaj i predmete na bazi drva i 0,080 mg/m³ za ostale artikle pod određenim uvjetima testiranja, uz također pružanje definiranih izuzeća.
Za industrijsku ambalažu, međutim, ta se ograničenja ne bi trebala tumačiti tako da svaka paleta automatski potpada pod identične zahtjeve ispitivanja. Konstrukcija proizvoda, namjeravana uporaba i primjenjiva izuzeća moraju se procijeniti za stvarni proizvod i tržište.
Sjedinjene Države koriste drugačiji regulatorni okvir. EPA-ino pravilo TSCA Naslov VI o formaldehidu usredotočuje se na regulirane kompozitne proizvode od drva kao što su šperploča od tvrdog drveta, vlaknatice srednje gustoće i iverice, kao i određene gotove proizvode koji ih sadrže. Stoga ga ne treba generalizirati na svaku izrađenu drvenu paletu.
Ipak, smjer kretanja je jasan: mjerenje emisija postaje sve standardiziranije. U veljači 2026. EPA je predložila ažuriranje nekoliko referentnih standarda ispitivanja i dodavanje ISO 12460-2:2024, metode male komore, kao dodatne metode kontrole kvalitete za emisije formaldehida iz reguliranih proizvoda od kompozitnog drva.
Za proizvođače ambalaže, ovo pojačava vrijednost dokumentiranja kemije ljepila, sastava proizvoda i metoda testiranja umjesto oslanjanja na široke tvrdnje kao što su "ekološki prihvatljivo" ili "netoksično".
Ljepila na biološkoj bazi mogla bi spojiti dva sporedna industrijska toka
Jedan od najzanimljivijih razvoja je mogućnost kombiniranja recikliranih drvenih vlakana s ljepilima koja se djelomično dobivaju iz sporednih tokova biomase.
Lignin se proizvodi u velikim količinama u postupcima proizvodnje celuloze i biorafinerije te sadrži aromatske strukture koje se mogu koristiti u modificiranim fenolnim ljepljivim sustavima. Tanini ekstrahirani iz biljnih materijala nude srodnu fenolnu kemiju. Proteini soje i škrobovi pružaju druge obnovljive platforme, dok se derivati furana i organske kiseline istražuju kao alternativni putovi umrežavanja.
Ostaci od prerade drva Obnovljivo/vezivo s niskim emisijama → Konstruirana drvena ambalaža
To stvara atraktivan koncept kružnog gospodarstva: jedan industrijski sporedni tok osigurava vlakna za pojačanje, dok drugi obnovljivi izvor opskrbljuje dijelom kemiju ljepila.
Koncept još uvijek zahtijeva pažljivo projektiranje. Formulacija na biološkoj osnovi nema automatski niži učinak ako zahtijeva intenzivno pročišćavanje, skupe umreživače, neuobičajeno visok sadržaj smole ili puno dulje cikluse vrućeg prešanja. Nedavne recenzije stoga naglašavaju performanse tijekom životnog ciklusa i tehno-ekonomsku izvedivost uz obnovljivi sadržaj.
Shodno tome, kratkoročno industrijsko usvajanje vjerojatno će uključivati mješavinu pristupa: optimizirane konvencionalne smole s nižim emisijama, pMDI i druge puteve bez dodanog formaldehida, djelomično bio-bazirane hibridne formulacije i odabrane potpuno biološki-bazirane sustave gdje se mogu ispuniti zahtjevi obrade i trajnosti.
Kemija ljepila postaje dio ambalažnog inženjerstva
Za proizvođače izrađene drvene ambalaže, ljepila se više ne mogu smatrati samo skrivenim sastojkom za obradu. Oni utječu na ekološke tvrdnje, brzinu proizvodnje, otpornost na vlagu, mehaničko ponašanje, troškove proizvodnje i sve više pitanja koja postavljaju međunarodni kupci.
Za lijevane drvene palete izrađene od recikliranih vlakana, sljedeća faza razvoja stoga će zahtijevati koordiniranu optimizaciju cjelokupnog sustava materijala: čistoću vlakana, raspodjelu čestica, vlagu, kemiju veziva, opterećenje smolom, temperaturu kalupa, tlak prešanja i vrijeme stvrdnjavanja.
Najuspješnija rješenja s niskim emisijama neće nužno biti ona s najambicioznijim laboratorijskim kemijama. To će biti sustavi koji smanjuju emisije dok nastavljaju pružati stabilnu proizvodnju, predvidljivu logističku izvedbu i komercijalno realne troškove.
Procjenjujete lite drvene palete za industrijsku logistiku?
Ronsun Import & Export Co., Ltd. pruža rješenja za lijevane drvene palete za proizvodnju, skladištenje i međunarodne dostave. Zahtjevi za palete mogu se procijeniti prema dimenzijama, težini tereta, uvjetima rukovanja, okruženju skladištenja i odredišnom tržištu.
Često postavljana pitanja
Koja se ljepila obično koriste u drvenoj ambalaži?
Uobičajeni industrijski sustavi uključuju UF, MUF, PF i pMDI. Alternative u nastajanju uključuju formulacije na bazi lignina, tanina, soje, škroba, furana i organskih kiselina, iako njihova komercijalna zrelost i učinkovitost znatno variraju.
Koja je razlika između ljepila s niskim sadržajem formaldehida, bez dodanog formaldehida i ljepila na biološkoj osnovi?
Niska razina formaldehida općenito opisuje sustav dizajniran za smanjenje emisija formaldehida. Bez dodanog formaldehida odnosi se na formulacije koje namjerno ne koriste smole na bazi formaldehida. Bio-bazirano opisuje podrijetlo dijela ili cijele sirovine za ljepilo. Ovi pojmovi opisuju različite karakteristike i ne smiju se koristiti naizmjenično.
Jesu li ljepila na biološkoj bazi dovoljno jaka za lijevane drvene palete?
Neke formulacije pokazuju obećavajuću mehaničku izvedbu, ali prikladnost ovisi o stvrdnjavanju, otpornosti na vlagu, učitavanju smole, stanju sirovine i predviđenom radnom okruženju palete. Ispitivanje gotovih paleta ostaje ključno.
Kako odabir ljepila utječe na proizvodnju lijevanih paleta?
Kemijski sastav ljepila može promijeniti viskoznost, ponašanje miješanja, otpornost na vlagu, temperaturu prešanja, vrijeme stvrdnjavanja, oslobađanje kalupa i propusnost proizvodnje. Promjena sustava ljepila stoga može zahtijevati promjene ne samo same smole.
Čine li ljepila s niskom emisijom automatski palete lakšim za recikliranje?
Ne. Opcije za kraj životnog vijeka ovise o kompletnom sastavu proizvoda, kemiji veziva, aditivima, kontaminaciji i lokalnoj infrastrukturi za oporavak. Niže emisije tijekom uporabe ne jamče automatski veću mogućnost recikliranja.
Koje bi propise o formaldehidu trebali uzeti u obzir kupci izrađene drvene ambalaže?
Zahtjevi se razlikuju ovisno o tržištu i klasifikaciji proizvoda. EU je uvela nova ograničenja otpuštanja formaldehida prema REACH-u, dok Sjedinjene Države reguliraju određene kompozitne drvne proizvode prema TSCA-u, naslov VI. Kupci bi trebali potvrditi koji se zahtjevi odnose na stvarni proizvod za pakiranje i njegovu namjenu.